仓储货架制造工艺解析:如何确保重型货架承载性能与结构安全
日期:2026-09-18
标签:仓储设备,物流设备,货架制造,仓储方案
在现代化物流中心里,重型货架的承载能力直接关系到存储安全与运营效率。一套合格的仓储方案,从钢材选型到最终验收,每个环节都藏着技术细节。今天我们从制造工艺角度,拆解重型货架如何做到既扛得住重载,又经得起时间考验。
材料选择:承载力的第一道门槛
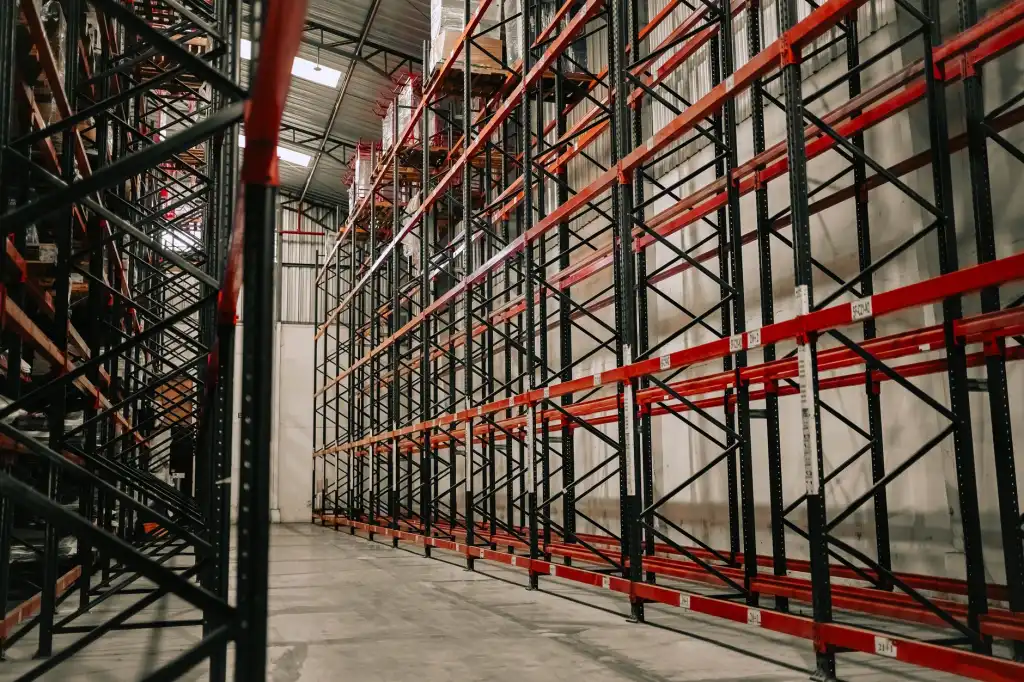
货架制造并非简单的钢材切割与焊接。以重型横梁式货架为例,立柱通常采用Q235或Q355钢材,屈服强度差异直接影响单肢承载力。家瑜仓储设备在原料入库时,会抽检钢材的化学成分与力学性能,确保**抗拉强度**不低于375MPa。冷弯成型工艺让立柱截面获得更优的惯性矩,相同用钢量下承载能力提升约15%。
关键工艺:焊接与表面处理
焊接质量决定了货架节点的可靠性。立柱与横梁的连接件(柱卡)采用机器人焊接,焊缝熔深需达到母材厚度的80%以上,避免虚焊导致承载失效。表面处理同样关键——酸洗磷化后静电喷涂,涂层厚度控制在60-80μm,盐雾试验需通过480小时无红锈。这些工艺细节,正是**物流设备**长期稳定运行的基础。
从业者可以重点检查三个指标:
- 立柱垂直度:每米偏差不超过1mm,整根立柱累计偏差≤5mm
- 横梁挠度:额定载荷下挠度值≤L/200(L为横梁长度)
- 安全系数:静载安全系数≥1.5,动载≥1.25
数据对比:不同工艺的承载表现
以1200mm跨度的横梁为例,采用普通折弯工艺与高精度冷弯成型工艺,承载能力差异明显:
- 普通折弯横梁:单层均布载荷约1500kg,挠度2.8mm
- 冷弯成型横梁:单层均布载荷可达2200kg,挠度1.9mm
- 增加加强筋后:载荷提升至2800kg,挠度控制在1.5mm以内
这组数据说明,工艺精度对承载性能的影响远超材料本身的微小升级。一套合理的**仓储方案**,需要根据实际货物重量、存取频率来匹配货架规格,而非一味加厚钢材。
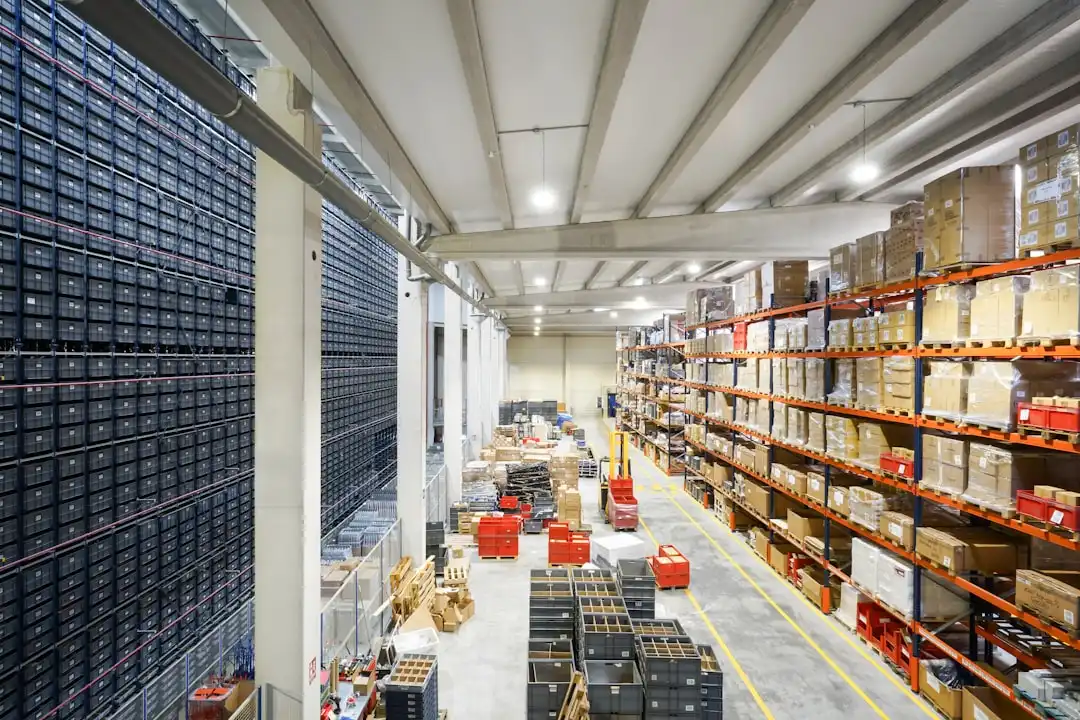
货架制造的本质,是把钢材性能、结构力学与制造精度三者匹配到最优解。家瑜仓储设备(上海)有限公司在**仓储设备**领域深耕多年,从立柱轧制到横梁焊接,每道工序都设有可追溯的质检节点。选择货架时,不妨多问一句:立柱截面惯性矩是多少?焊缝探伤比例多高?这些答案,才是承载性能的真正保障。