仓储货架制造工艺解析:如何保障重型货架的承载稳定性与使用寿命
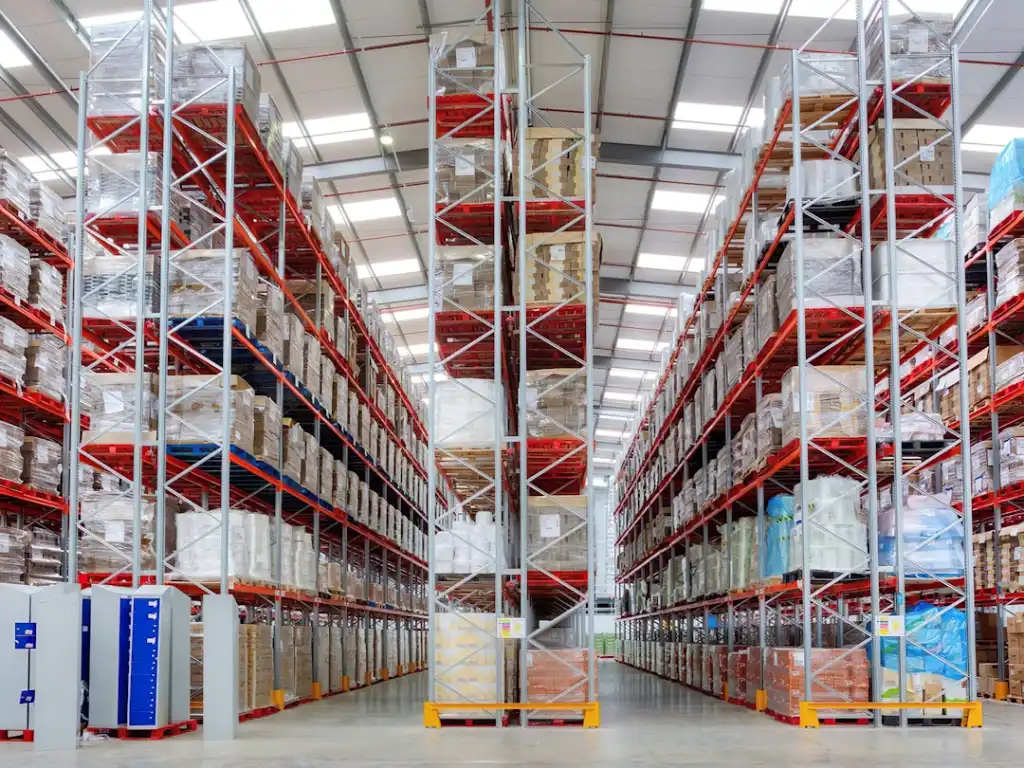
在现代化仓储体系中,重型货架承担着单元化货物高密度存储的核心任务。一套重型货架系统能否在10年甚至更长的周期内保持结构稳定,取决于从原材料到成品交付的每一个制造环节。作为仓储设备领域的技术从业者,我们今天从工艺角度拆解重型货架的承载稳定性与使用寿命究竟由哪些因素决定。
原材料选择:承载力的第一道门槛
重型货架的立柱与横梁通常采用Q235B或Q355B冷轧钢板经辊压成型。钢材的屈服强度直接决定了货架的理论承载上限。以横梁为例,常见规格有80×50×1.5mm、100×50×2.0mm、120×50×2.5mm等,板厚每增加0.5mm,单根横梁的承载能力可提升约25%-35%。部分低价产品以次充好,使用非标薄板或回收钢材,短期内可能看不出差异,但在满载工况下疲劳寿命会大幅缩短。
关键制造工艺对结构性能的影响
立柱冲孔与轧制精度
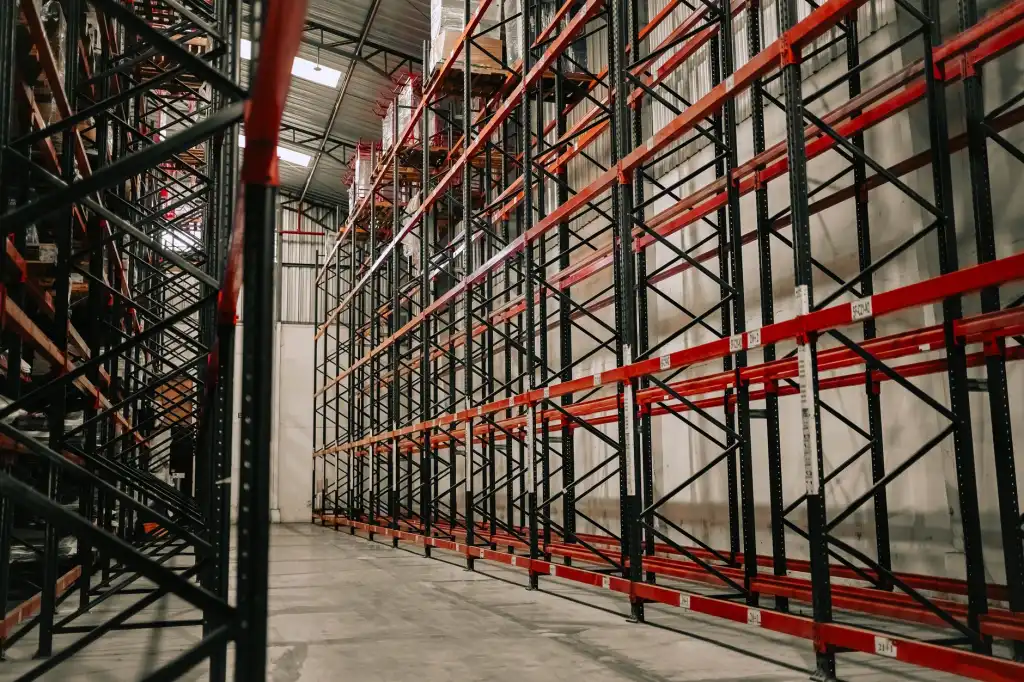
立柱是货架的“骨骼”。目前主流工艺采用连续辊压成型配合高精度冲孔,孔距通常为50mm或75mm模数。孔位的累积误差若超过±0.5mm,会导致横梁挂接后受力不均,局部应力集中,长期使用可能引发立柱屈曲。家瑜仓储设备在立柱生产中采用在线激光检测,确保每米孔距误差控制在±0.3mm以内。
横梁焊接与加强筋设计
横梁两端与挂片的焊接质量是另一个关键控制点。焊缝应饱满、无气孔咬边,焊后需进行抗拉测试。高品质横梁还会在受力最大的下翼缘内侧增加加强筋或采用双C型抱焊结构,使抗弯截面模量提升40%以上。这些细节直接关系到物流设备在频繁存取作业中的安全余量。
表面处理与长期耐久性
腐蚀是货架寿命的隐形杀手。行业标准要求重型货架采用环氧树脂静电粉末喷涂,膜厚不低于60μm,盐雾试验需达到480小时以上。前处理工序中的脱脂、酸洗、磷化每一步都影响涂层附着力。若前处理不到位,涂层在潮湿仓库环境中容易起泡脱落,钢材随即锈蚀减薄,承载能力逐年下降。
- 磷化膜质量:膜重应控制在1.5-3.0g/m²,过低影响附着力,过高则脆性增大
- 固化温度与时间:通常为180-200℃、15-20分钟,欠固化会导致涂层硬度不足
- 边角覆盖率:冲孔边缘和焊缝处是喷涂薄弱区,需通过静电枪参数优化保障覆盖
常见问题:承载达标但寿命不达标的根源
实际项目中,不少客户反馈货架“标称承载没问题,但用了三五年就出现横梁下挠、立柱锈蚀”。排查后发现,问题往往不在设计环节,而在于制造一致性不足——同一批次立柱的板厚公差过大、焊接飞溅未清理导致涂层针孔、或者安装时地脚螺栓紧固力矩不均。一套合格的仓储方案,必须将制造公差、表面处理和安装规范作为一个系统来管控。
家瑜仓储设备(上海)有限公司在货架制造中执行从钢材入厂复验、过程巡检到成品载荷抽检的全流程质量控制,确保每一套出厂的仓储设备在额定载荷下具备充足的安全系数与耐久表现。如果您正在规划仓库升级或扩建,欢迎与我们的技术团队沟通具体的仓储方案与选型建议。