仓储货架制造工艺解析:从钢材选型到表面处理的关键技术要点
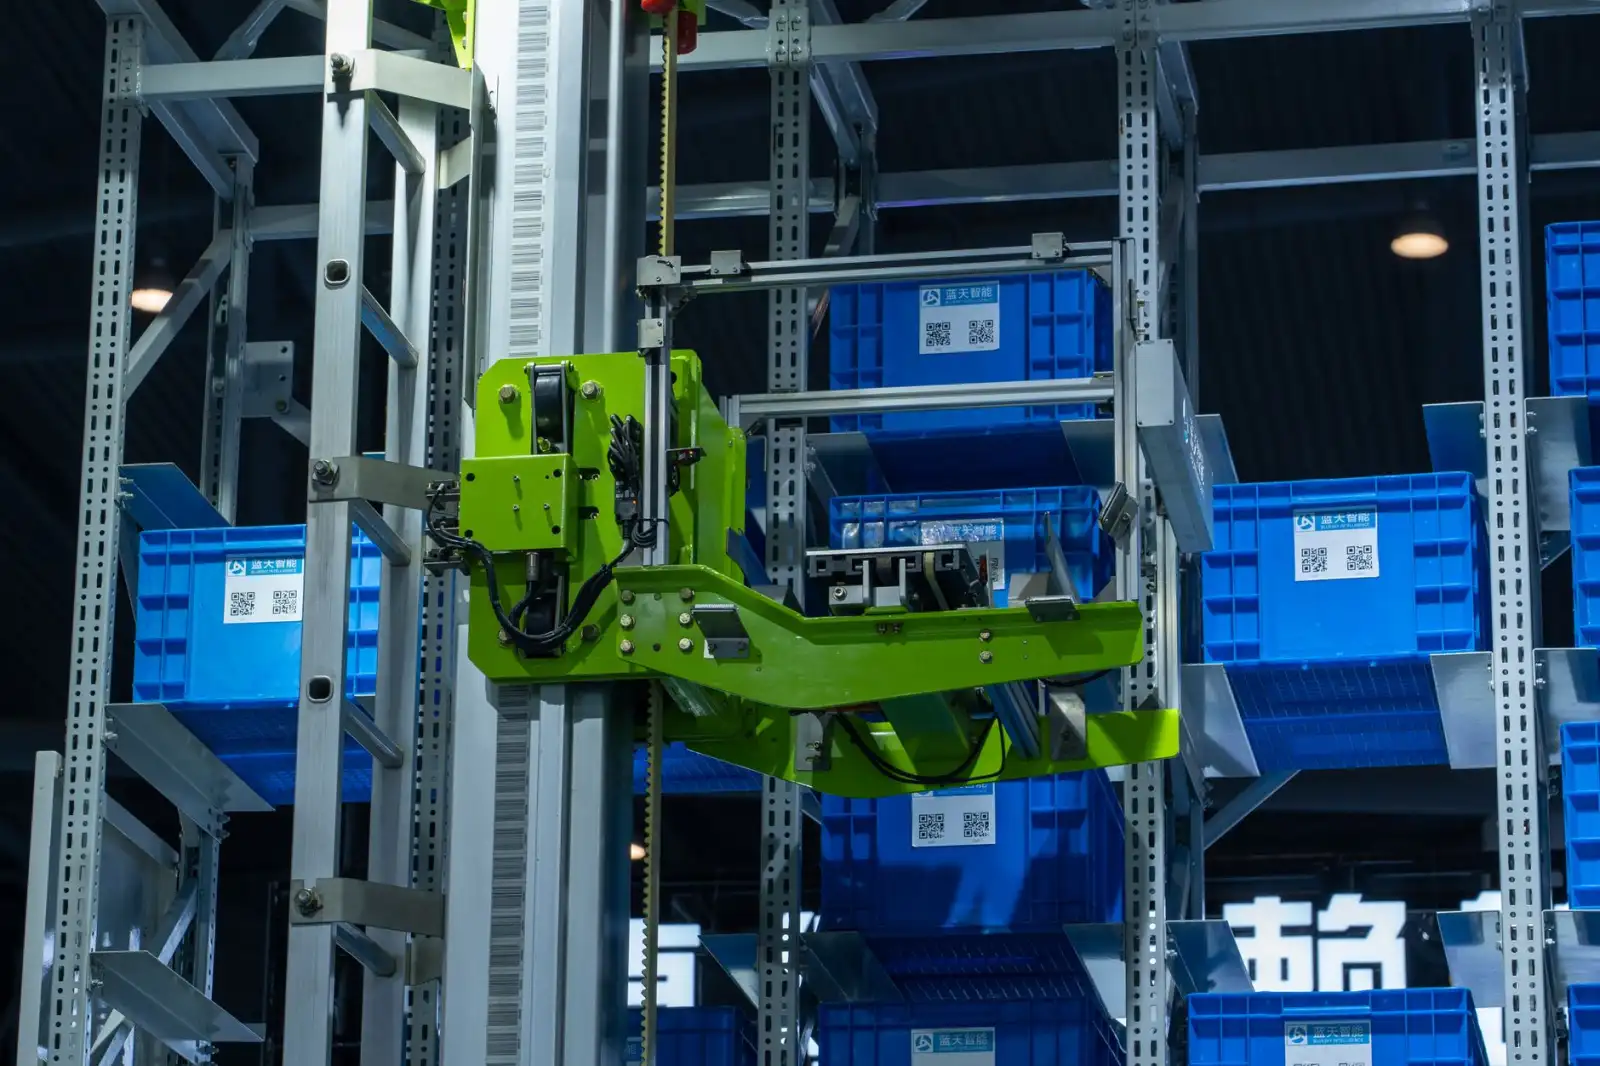
在现代化仓储体系中,货架不仅是存储载体,更是决定仓库空间利用率和作业效率的核心结构。一套合格的仓储货架,从原材料进厂到成品出厂,需要经过多道精密工序。家瑜仓储设备(上海)有限公司结合多年制造经验,为您拆解货架生产中的关键技术节点。
钢材选型:决定承载力的第一道关卡
货架的承载性能,根源在于钢材。目前主流仓储货架立柱多采用Q235B冷轧钢板,屈服强度稳定在235MPa左右,兼顾塑性与焊接性能。横梁则常用Q235或SS400材质的矩形管或P型管,根据跨度与载荷需求选择壁厚。
- 立柱钢带厚度:常见1.5mm-2.5mm,重型货架通常不低于2.0mm
- 横梁管材壁厚:1.5mm-3.0mm,需匹配每层均布载荷与集中载荷
- 材质证明:正规货架制造企业会要求钢厂提供材质书,并做入厂复检
选材并非越厚越好,而是在满足载荷前提下优化截面形状。冷弯成型工艺能让钢板在有限厚度下获得更高的惯性矩,这正是物流设备轻量化与高承载平衡的关键。
冷弯成型与焊接:精度决定互换性
立柱的孔距精度直接影响货架安装效率与层高调节灵活性。行业通用孔距为50mm或75mm,采用高精度冷弯成型机组连续辊压,孔位偏差需控制在±0.5mm以内。横梁与立柱的连接件(柱卡)则通过冲压成型,确保插入顺畅且锁紧可靠。
焊接环节集中在横梁两端与立柱片连接处。CO₂气体保护焊是主流工艺,焊缝需饱满无气孔、无咬边。对于重型仓储方案中的大跨度横梁,还会增加加强筋焊接,抵抗弯曲变形。焊后必须打磨飞溅,避免划伤货物或操作人员。
表面处理:防锈与耐候的终极屏障
货架长期处于仓库环境,湿度、温差、叉车碰撞都会侵蚀涂层。表面处理通常采用抛丸除锈→静电喷塑→高温固化三步走:
- 抛丸:钢丸高速冲击钢材表面,达到Sa2.5级清洁度,粗糙度40-70μm,增强附着力
- 喷塑:环氧聚酯粉末静电喷涂,膜厚60-80μm,边角覆盖均匀
- 固化:180℃-200℃烘烤15-20分钟,形成致密涂层
对于冷库或户外临时存储场景,可升级为热镀锌或镀锌+喷塑双层防护,盐雾试验可达500小时以上。这一环节直接关系到货架在潮湿环境下的使用寿命,也是仓储设备采购时容易被低估的成本项。
常见问题与选型建议
Q:同一承重标注,不同厂家价格差异大?
重点看钢材厚度、孔距精度和涂层工艺。低价产品往往在壁厚上做负差,或省略抛丸工序,长期使用存在安全隐患。
Q:货架安装后横梁晃动是否正常?
轻微活动量属正常设计间隙,但若锁扣无法卡紧或晃动幅度过大,需检查柱卡冲压尺寸与立柱孔配合精度。
一套经得起考验的仓储方案,本质是材料、成型、焊接、涂装四大工艺的系统集成。家瑜仓储设备(上海)有限公司在物流设备制造中坚持全流程品控,从钢带入厂到成品发货,每道工序均设检验节点,确保货架在满载、高频作业场景下保持结构稳定。