工厂仓储货架布局优化指南:提升空间利用率与拣选效率的关键设计
工厂仓储货架布局的优劣,直接影响着拣选效率与坪效产出。很多企业在扩容时优先考虑增加货架数量,却忽视了动线设计与货架选型之间的匹配关系——这种本末倒置的做法,往往导致仓储设备投资回报率低于预期。真正高效的仓储方案,应当从空间利用率和作业效率两个维度同步规划。
布局优化的三个核心维度
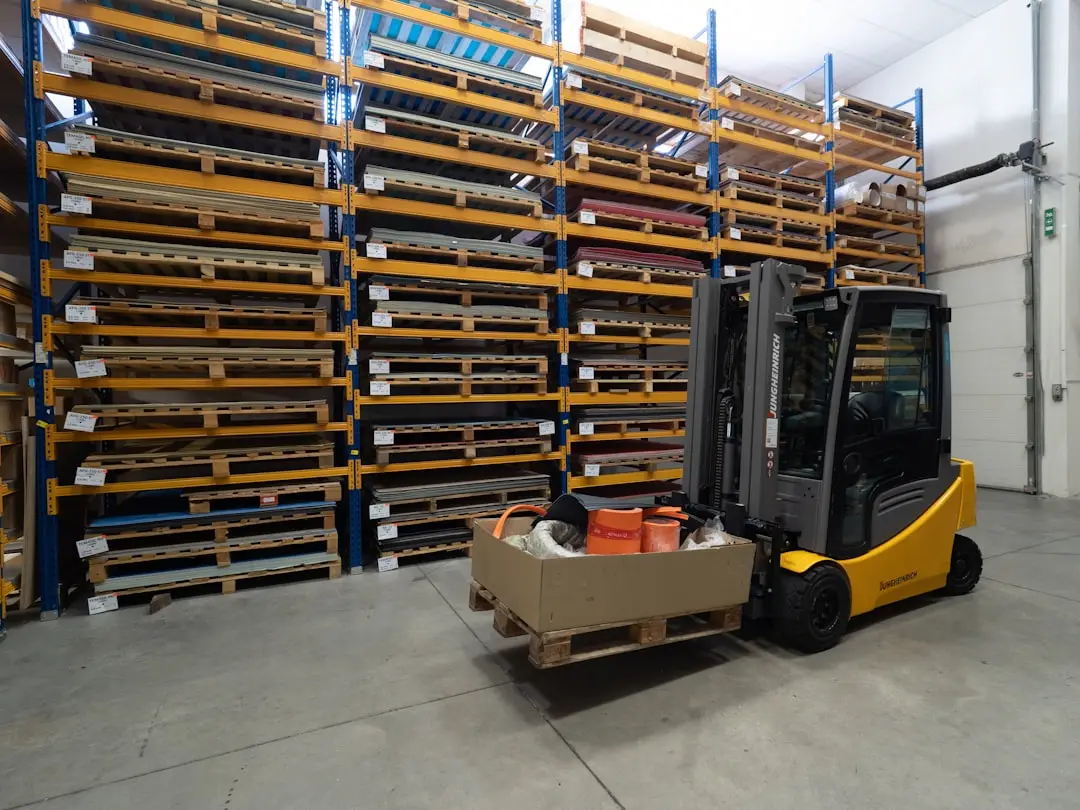
货架布局不是简单地“摆得下”,而是要解决“拿得快”与“放得对”的矛盾。以家瑜仓储设备服务过的华东某汽配工厂为例,其原有横梁式货架通道宽度为3.2米,拣选路径冗长,日均步数高达2.1万步。改造后,我们将其拆分为窄巷道货架(通道1.8米)与流利式拣选货架的组合,拣选效率提升了38%,空间利用率从61%升至84%。
具体而言,布局优化需关注以下关键点:
- SKU动线分级:将A类高频拣选品放置在腰部至视线高度(0.8m-1.6m),B类次之,C类置于顶层或底层——这一原则可减少约25%的弯腰与抬臂动作。
- 通道宽度与设备匹配:若使用前移式叉车,通道宽度不宜小于2.6米;而三向堆垛车仅需1.5米。盲目压缩通道会引发设备碰撞风险,得不偿失。
- 货架深度与库存周转率挂钩:高周转SKU适合“单深位+多通道”模式,低周转品则可采用双深位或驶入式货架,减少通道占用面积。
拣选路径的几何优化
传统的“S形”拣选路径并非万能解。当订单中同时包含重型托盘与轻型纸箱时,分区分拣比统一拣选更高效。家瑜仓储设备在项目实践中发现,采用“U形”分区后,配合电子标签辅助拣选系统(CAPS),拣选错误率可从0.8%降至0.15%以下。对于冷链或医药仓库,这种分区还能有效控制开门冷气流失或温区隔离成本。
另一个常被忽略的细节是货架立柱与消防喷淋的间距。按照GB 50016规范,货架顶部与喷头下方垂直距离需≥0.5米,但许多企业在布局时预留不足,最终导致消防验收不通过而返工。这是仓储方案设计阶段就必须纳入考量的硬约束。
案例实证:从“存储型”向“流量型”转变
苏州一家电子元器件代工厂,原有货架布局以存储为主,出货区频繁拥堵。家瑜仓储设备为其引入了穿梭式货架配合AGV搬运,将整托出库作业从人工叉车循环改为穿梭板+提升机接力。改造后,该区域日吞吐量从320托升至780托,且人力配置减少2人。关键不在于设备多先进,而在于布局逻辑从“人找货”转向“货找人”——这才是现代物流设备升级的核心价值。
货架制造工艺的进步也为布局优化提供了更多可能。例如,采用冷弯薄壁型钢的货架立柱,在同等承重下截面面积更小,可释放出更多有效仓储净空。而表面静电喷塑工艺的改进,则让货架在潮湿或酸碱环境中保持更长的使用寿命,减少维护停机时间。
归根结底,仓储货架布局优化是一项系统工程,需要结合商品特性、订单结构、设备参数与建筑消防条件进行综合推演。没有放之四海而皆准的模板,但有方法论可循——先做数据采集与分析,再用仿真工具验证方案,最后分阶段落地实施并持续校准。若您的仓库正面临空间吃紧或拣选瓶颈,不妨从上述维度重新审视现有布局,往往能发掘出意想不到的改善空间。