仓储货架制造工艺解析:如何提升工业货架的承载能力与使用寿命
很多企业在采购货架时只关注价格和尺寸,却忽略了一个根本问题:同样规格的横梁式货架,不同厂家产品的实际承载表现可能相差30%以上。差距不在钢材用量,而在制造工艺的细节控制。家瑜仓储设备(上海)有限公司在多年货架制造实践中发现,承载能力与使用寿命的提升,往往取决于几个容易被忽视的工艺节点。
一、原材料选择:不是越厚越好
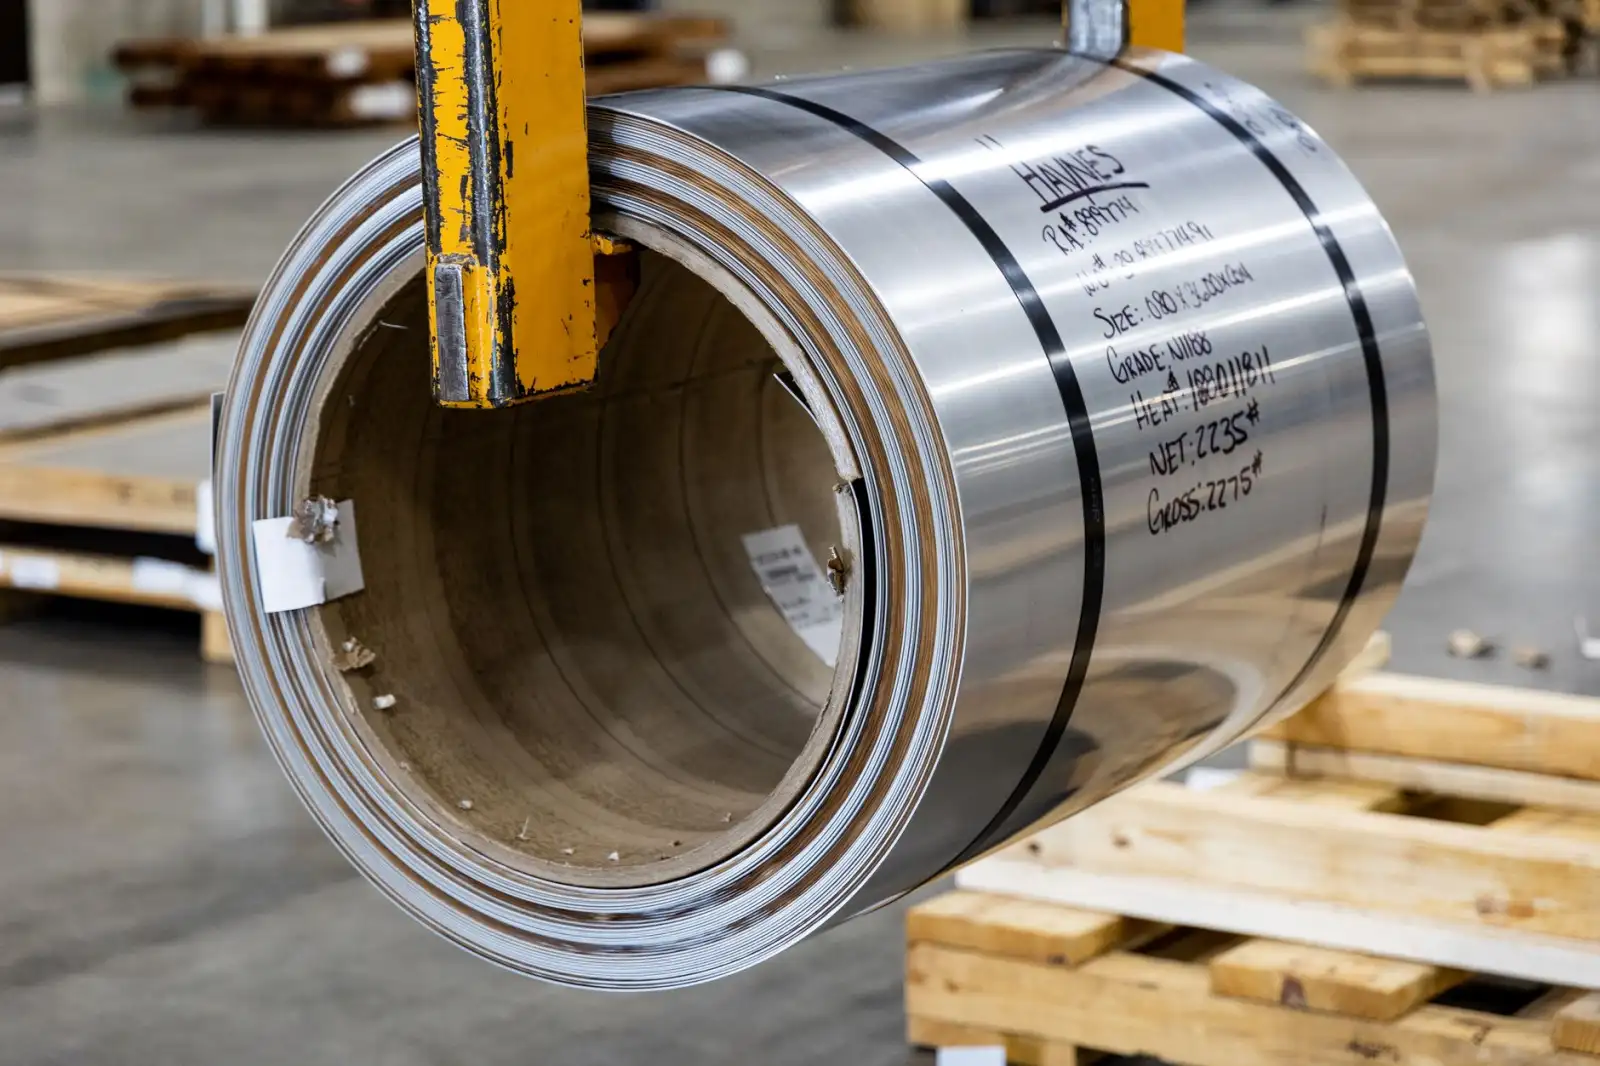
货架立柱和横梁通常采用Q235B或Q355B冷轧钢。Q355B的屈服强度比Q235B高出约50%,在同等承载需求下可减薄板材厚度,反而降低自重、提升有效载荷比。但问题是,部分供应商用Q235冒充Q355,常规检测很难分辨。建议要求厂家提供材质证明书,并核对炉批号。
另一个关键点是钢材的轧制方向。立柱冲孔时,孔位排列若与轧制方向平行,抗弯性能更优。这个细节在图纸上看不出来,却直接影响仓储设备的长期稳定性。
二、冷弯成型与冲孔精度:承载力的隐形决定因素
立柱的冷弯成型工艺决定了截面惯性矩。高精度辊压线可以将截面公差控制在±0.1mm以内,而低精度设备可能达到±0.5mm。别小看这零点几毫米——它会导致立柱与横梁的配合间隙不均,受力时产生附加弯矩,加速局部疲劳。
- 冲孔毛刺控制:毛刺高度超过0.1mm就会成为应力集中点,在循环载荷下率先萌生裂纹
- 孔距累积误差:每米累积误差应≤0.5mm,否则横梁挂接后层高不一致,受力偏移
- 端部切角处理:立柱端面需平整无卷边,确保与地脚板焊接时贴合紧密
这些指标在出厂检验中往往被简化处理,但它们才是物流设备承载力的真正基础。
三、焊接与表面处理:决定寿命的两道关
横梁与挂片的焊接是受力最集中的部位。机器人焊接 vs 人工焊接的差异在这里体现得最明显:机器人焊接的焊缝一致性高,熔深稳定在2.5mm以上,而人工焊接波动较大,容易出现未熔合或咬边。对于承载要求超过2吨/层的货架,这一项几乎决定了安全余量。
表面处理方面,酸洗磷化+静电喷涂的附着力远优于简单喷漆。盐雾试验数据表明,前者可达到500小时以上不锈蚀,后者往往200小时就出现红锈。在冷库或沿海高湿环境中,这个差距会成倍放大。
一套合理的仓储方案,如果不在制造端把控这些工艺细节,设计再优化也难以落地。
以家瑜仓储近期交付的一个汽车零部件仓库项目为例:客户原方案采用Q235立柱、人工焊接横梁,实际使用中半年内出现横梁挂片焊缝开裂。我们调整为Q355B立柱、机器人焊接工艺,并增加一道磷化预处理,改造后承载能力提升至原设计的1.4倍,预计使用寿命从5年延长至10年以上。
工业货架的承载力和寿命不是靠加厚钢材堆出来的,而是从轧制方向、冲孔精度、焊缝质量到涂层工艺的系统性控制。采购时多问一句工艺标准,比砍价10%更有价值。