仓储货架制造工艺解析:如何确保货架结构的承载稳定性与安全性
在仓储设备行业摸爬滚打十几年,我见过太多因货架承载不足导致的事故案例。很多客户在采购物流设备时,往往只关注价格和尺寸,却忽略了货架制造工艺中决定承载稳定性与安全性的核心细节。一套合格的仓储方案,其根基在于货架制造环节的每一道工序是否经得起推敲。
材料选型与截面设计:承载力的源头
货架立柱的承载能力,七分靠材料,三分靠工艺。目前主流仓储货架采用Q235B或Q355B冷弯型钢,但同样标号的钢材,屈服强度实测值可能相差10%以上。正规货架制造商会要求钢厂提供每批次材质证明,并对来料进行抽样复检。
截面设计同样关键。立柱的孔距、翼缘宽度、卷边形式直接影响惯性矩。以常见的90×70mm立柱为例,优化后的多折弯截面比传统C型截面惯性矩提升约25%,这意味着单根立柱的承载能力可从8吨提升至10吨以上。
关键工艺节点:焊接、冲孔与表面处理
焊接质量是货架结构稳定性的生命线。立柱与横梁的连接件(柱卡)焊接必须采用二氧化碳气体保护焊,焊缝高度不低于母材厚度的0.7倍。我们曾对一批劣质货架做破坏性测试,发现焊缝存在气孔和未熔合缺陷的样品,其节点承载力仅为合格品的60%左右。
冲孔工艺同样不容忽视。立柱孔距累积误差超过±0.5mm,就会导致横梁安装后层板不平,长期使用会产生附加弯矩。高精度数控冲床配合在线检测系统,可将孔距误差控制在±0.2mm以内。
- 焊接:机器人焊接+人工补焊,焊缝探伤抽检比例不低于5%
- 冲孔:数控冲床一次成型,孔距误差≤±0.2mm
- 表面处理:酸洗磷化后静电喷涂,涂层厚度60-80μm,盐雾试验≥500小时
结构验证与数据对比
货架制造完成后,必须通过有限元分析或实物载荷测试来验证设计。以下是两种常见立柱规格的承载数据对比:
- 90×70×2.0mm立柱:单肢承载约9.5吨(层高3米,安全系数1.5)
- 100×80×2.5mm立柱:单肢承载约14吨(层高3米,安全系数1.5)
需要强调的是,安全系数不是越大越好。过度设计会造成材料浪费,而安全系数不足则埋下隐患。合理的仓储方案应根据实际载荷、层高、地震烈度等因素综合计算,通常取1.4-1.6之间。
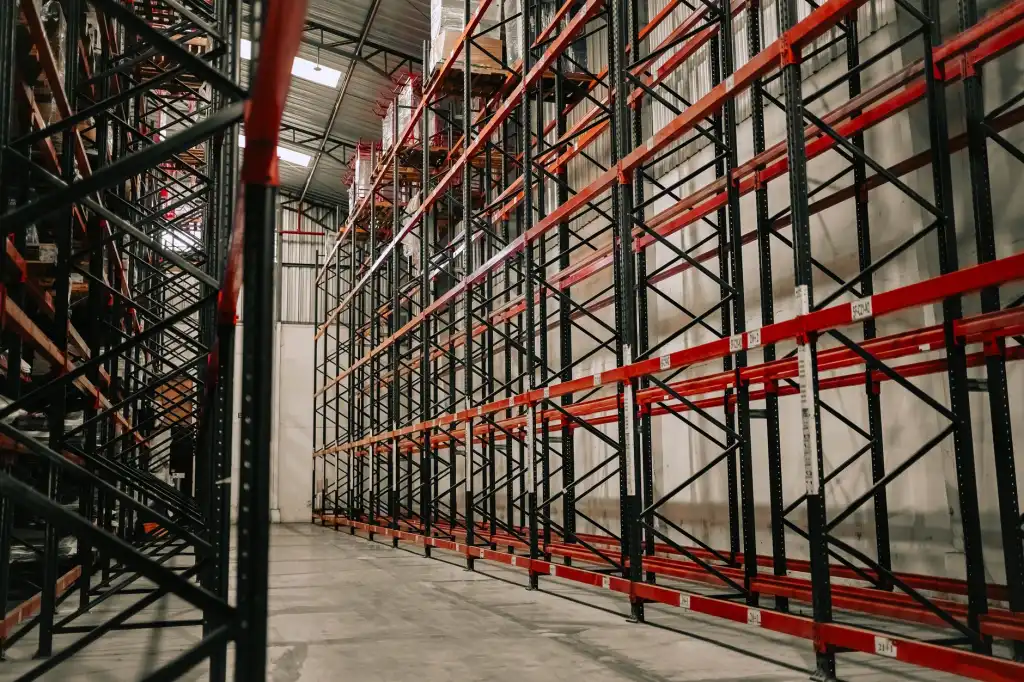
从原材料进厂到成品出货,一套严谨的货架制造流程包含十余道检验工序。选择有资质的仓储设备供应商,查看其是否具备ISO 9001质量管理体系认证和货架载荷测试报告,远比单纯比价来得重要。毕竟,货架承载的不只是货物,更是企业运营的安全底线。