仓储货架制造工艺解析:横梁与立柱的选材及焊接标准说明
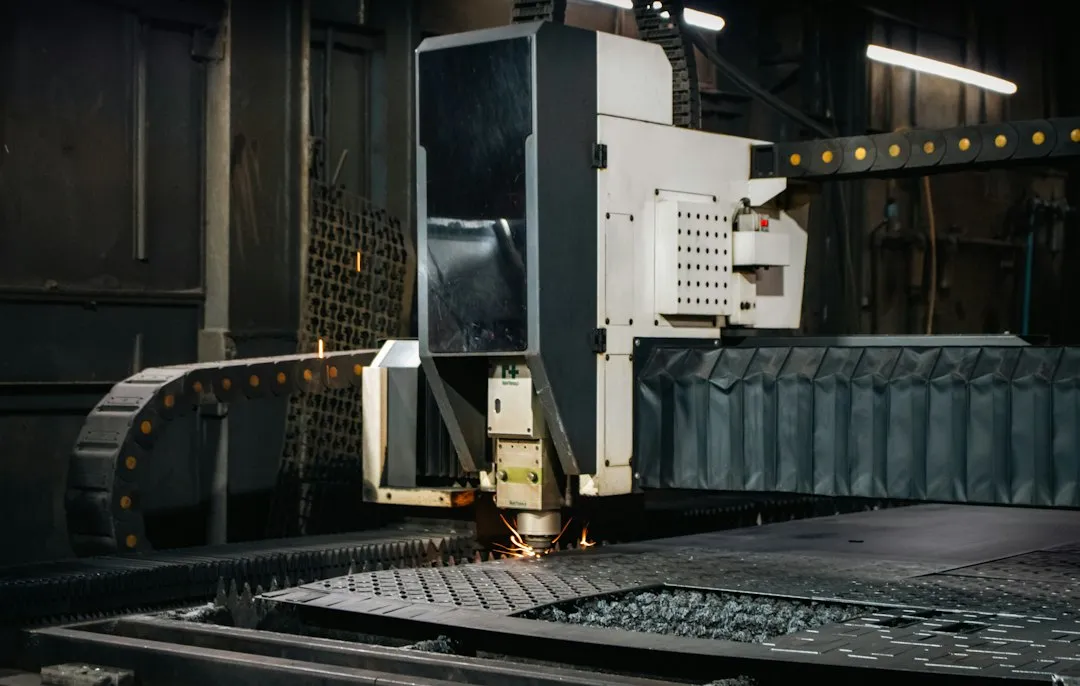
仓储货架的承载能力与使用寿命,很大程度上在钢材被切割、焊接的那一刻就已经决定了。作为物流设备中的基础承载单元,横梁与立柱的制造工艺直接关系到整个仓储系统的安全冗余。家瑜仓储设备(上海)有限公司在多年货架制造实践中,形成了一套针对选材与焊接的标准化控制流程,以下从技术角度展开说明。
横梁与立柱的选材逻辑
横梁通常采用Q235B材质的冷轧P型钢或矩形管,其屈服强度需稳定在235MPa以上。选材时重点关注两个指标:厚度公差与屈服强度波动范围。部分低价仓储设备厂商为压缩成本,使用厚度公差超过±0.3mm的钢材,导致横梁实际承载与设计值出现偏差。立柱则多选用Q235B热轧卷板经开平、冷弯、冲孔成型,截面多为Ω型或C型,板厚常见1.8mm至2.5mm区间。
立柱的冲孔精度同样关键。孔距累积误差若超过±1.5mm,会导致横梁挂接后层高不一致,进而影响整组货架的受力均匀性。家瑜在来料检验环节对每批次钢材进行抽样复测,确保板厚与孔距公差控制在工艺文件规定范围内。
焊接工艺的关键控制点
横梁与挂片的焊接是货架制造中受力最集中的焊缝部位。常见工艺采用CO₂气体保护焊,焊丝选用ER50-6,直径1.2mm。焊接电流控制在180–220A,电压22–26V,保护气体流量15–20L/min。焊缝要求为角焊缝,焊脚尺寸不小于较薄件厚度的0.8倍,且不得有咬边、气孔、未熔合等缺陷。
立柱底板的焊接同样不容忽视。底板与立柱柱体的连接焊缝需承受竖向荷载传递,通常采用四周满焊,焊后打磨平整以保证与地面的贴合度。焊接变形控制方面,横梁焊接后需进行校正,直线度偏差应控制在L/1000以内(L为横梁长度)。
- 焊前准备:清除焊缝区域油污、锈蚀,确保母材露出金属光泽
- 过程控制:每班次首件进行焊缝外观检查,批量生产中按5%比例抽检
- 焊后处理:关键焊缝进行防锈底漆涂覆,避免运输贮存期间锈蚀
常见问题与注意事项
实际生产中,横梁挂片焊缝开裂是较常见的失效形式,多数源于焊接参数不稳定或焊后未做承载抽检。建议在批量交付前按3%比例进行额定荷载1.5倍的静载测试,观察焊缝有无裂纹或明显变形。另需注意立柱冲孔毛刺的清除,毛刺残留会划伤横梁挂爪镀层,长期使用中形成锈蚀起点,削弱挂接部位的耐久性。
一套可靠的仓储方案,离不开制造环节对每一道焊缝、每一个孔位的较真。家瑜仓储设备(上海)有限公司在货架制造中坚持选材复检与焊接参数留档,让物流设备的承载性能有据可查、有标可依。