仓储货架制造技术升级:家瑜解析高密度存储系统的结构设计与承重标准
高密度存储系统的核心矛盾从来不是"能不能存更多",而是"存得更多之后,结构还撑不撑得住"。货架制造看似是型材加工,实则涉及材料力学、抗震计算与工艺精度的系统集成。家瑜仓储设备(上海)有限公司在近年的项目实践中发现,客户对仓储方案的密度要求越来越高,但结构设计与承重标准若不同步升级,安全隐患会在投用两三年后集中暴露。
一、高密度存储对结构设计提出什么新要求
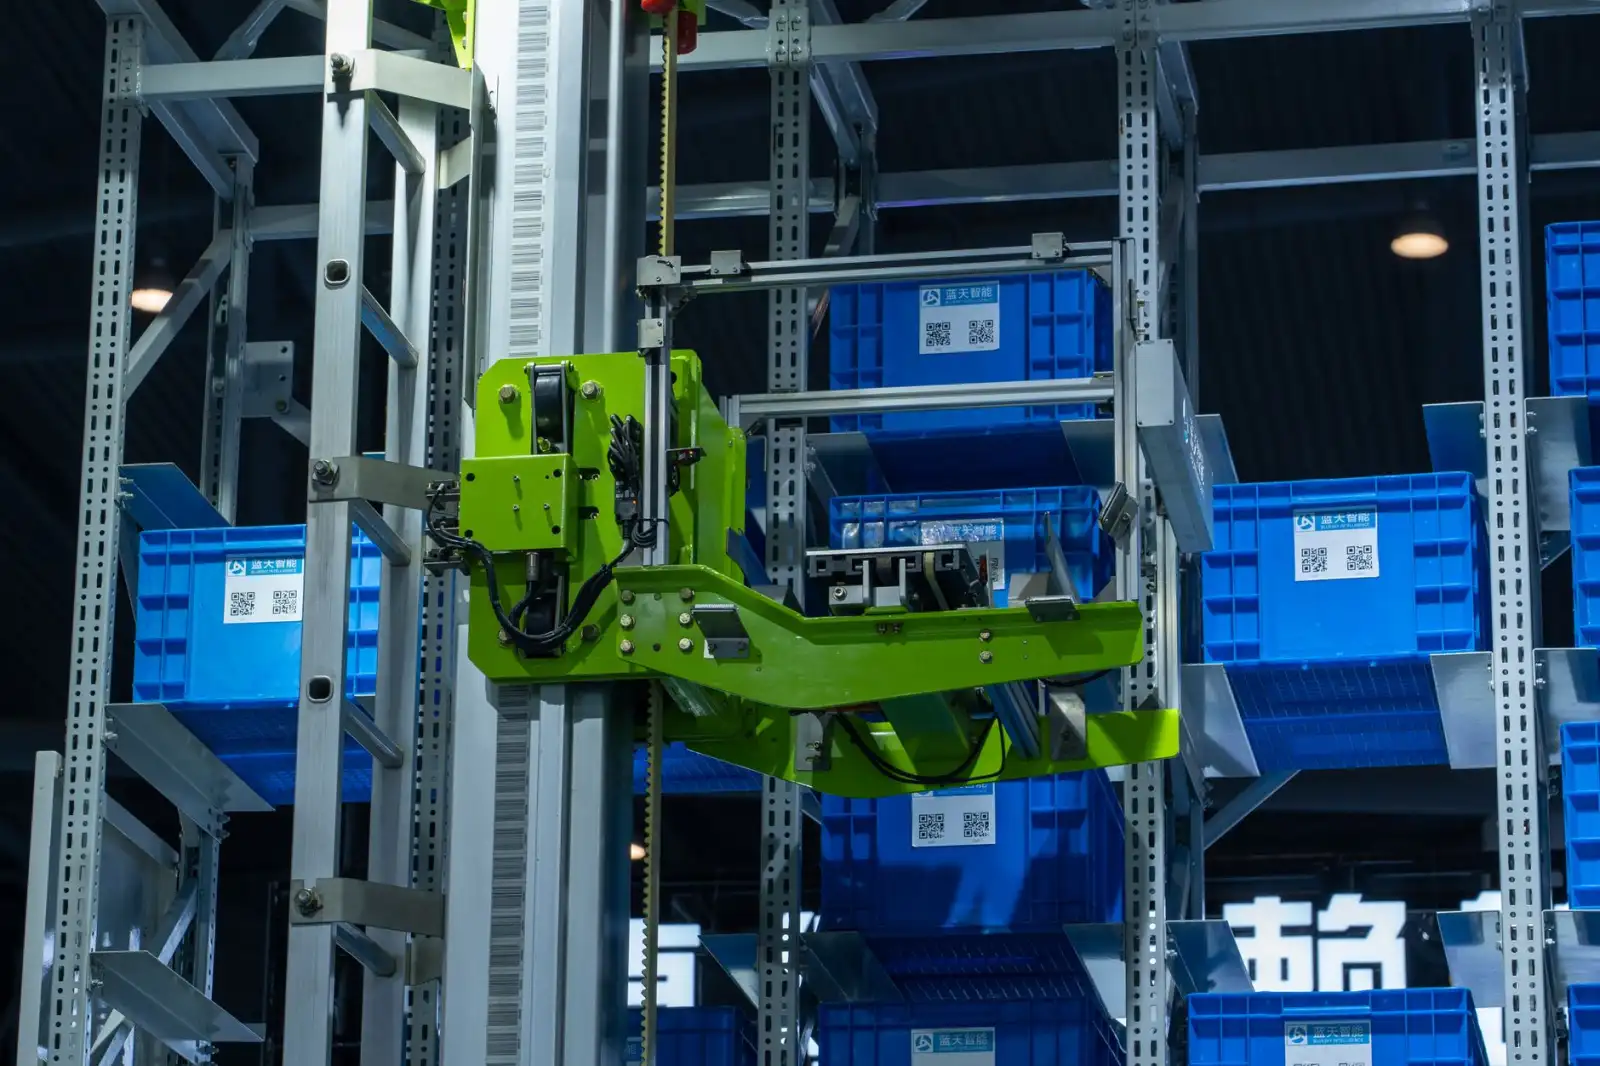
传统横梁式货架的受力模型相对清晰:竖向荷载通过横梁传递到立柱,再由立柱导向地面。而驶入式、双深位、穿梭板等高密度方案,改变了荷载传递路径——立柱不仅要承受轴向压力,还要抵抗来自侧向的附加弯矩。设计时必须重新校核立柱的屈曲承载力,而非简单套用标准货架的截面参数。
另一个容易被忽视的点是背拉布置。高密度系统中通道减少、货架纵深加大,背拉的间距和节点刚度直接决定了整排货架的整体稳定性。我们在多个改造项目中看到,早期按轻载标准设计的背拉配置,在满载工况下位移量明显超标。
二、承重标准中的几个关键控制指标
货架承重不是一个"每层多少公斤"就能说清的数字。工程上至少要关注以下几组参数:
- 单托荷载与均布荷载的换算关系:托盘支脚集中受力时,横梁的实际弯矩可能远高于均布假设值,选型时必须按集中荷载工况校核。
- 立柱轴向容许应力折减系数:随货架高度增加,折减幅度不可忽略,尤其是高度超过8米的系统。
- 层间挠度限值:一般控制在跨度的1/200以内,高精度存取场景需收紧至1/250。
- 地震工况组合:按项目所在地抗震设防烈度进行水平荷载组合验算,而非仅做静载校核。
这些指标共同构成了货架制造的验收底线,也是物流设备选型阶段最该盯住的技术文件内容。
三、制造工艺升级如何支撑设计意图落地
设计图纸上的截面参数,要靠工艺精度来兑现。立柱冲孔的孔距累积误差若超过±0.5mm,横梁挂接后层高一致性就会失控,穿梭板运行的平顺性直接受影响。家瑜在产线上采用数控冲孔与在线检测联动,把立柱孔距偏差控制在更小的区间内,这对高密度仓储设备的现场安装效率提升相当明显——现场少一次返工,工期就少三天。
表面处理同样不只是防腐问题。涂层厚度均匀性影响摩擦系数,进而影响穿梭车轨道的运行阻力。这类细节在普通货架上看不出差别,在高密度系统里会被放大。
去年华东某冷链仓的改造案例颇具代表性:原设计采用双深位货架,投用后发现深位取货效率低于预期,且立柱在满载时侧向位移偏大。家瑜团队重新核算荷载组合后,调整了背拉节点形式并优化了横梁截面,同时配合穿梭板方案重新规划了存取动线。改造后存储密度提升约35%,结构位移回到限值以内。这个案例说明,物流设备的升级不能只换硬件,结构与工艺必须同步复核。
高密度存储不是把货架做高做密就行,结构设计与承重标准才是托底的那一层。有具体项目参数需要核算的,欢迎与家瑜的技术团队直接对接。