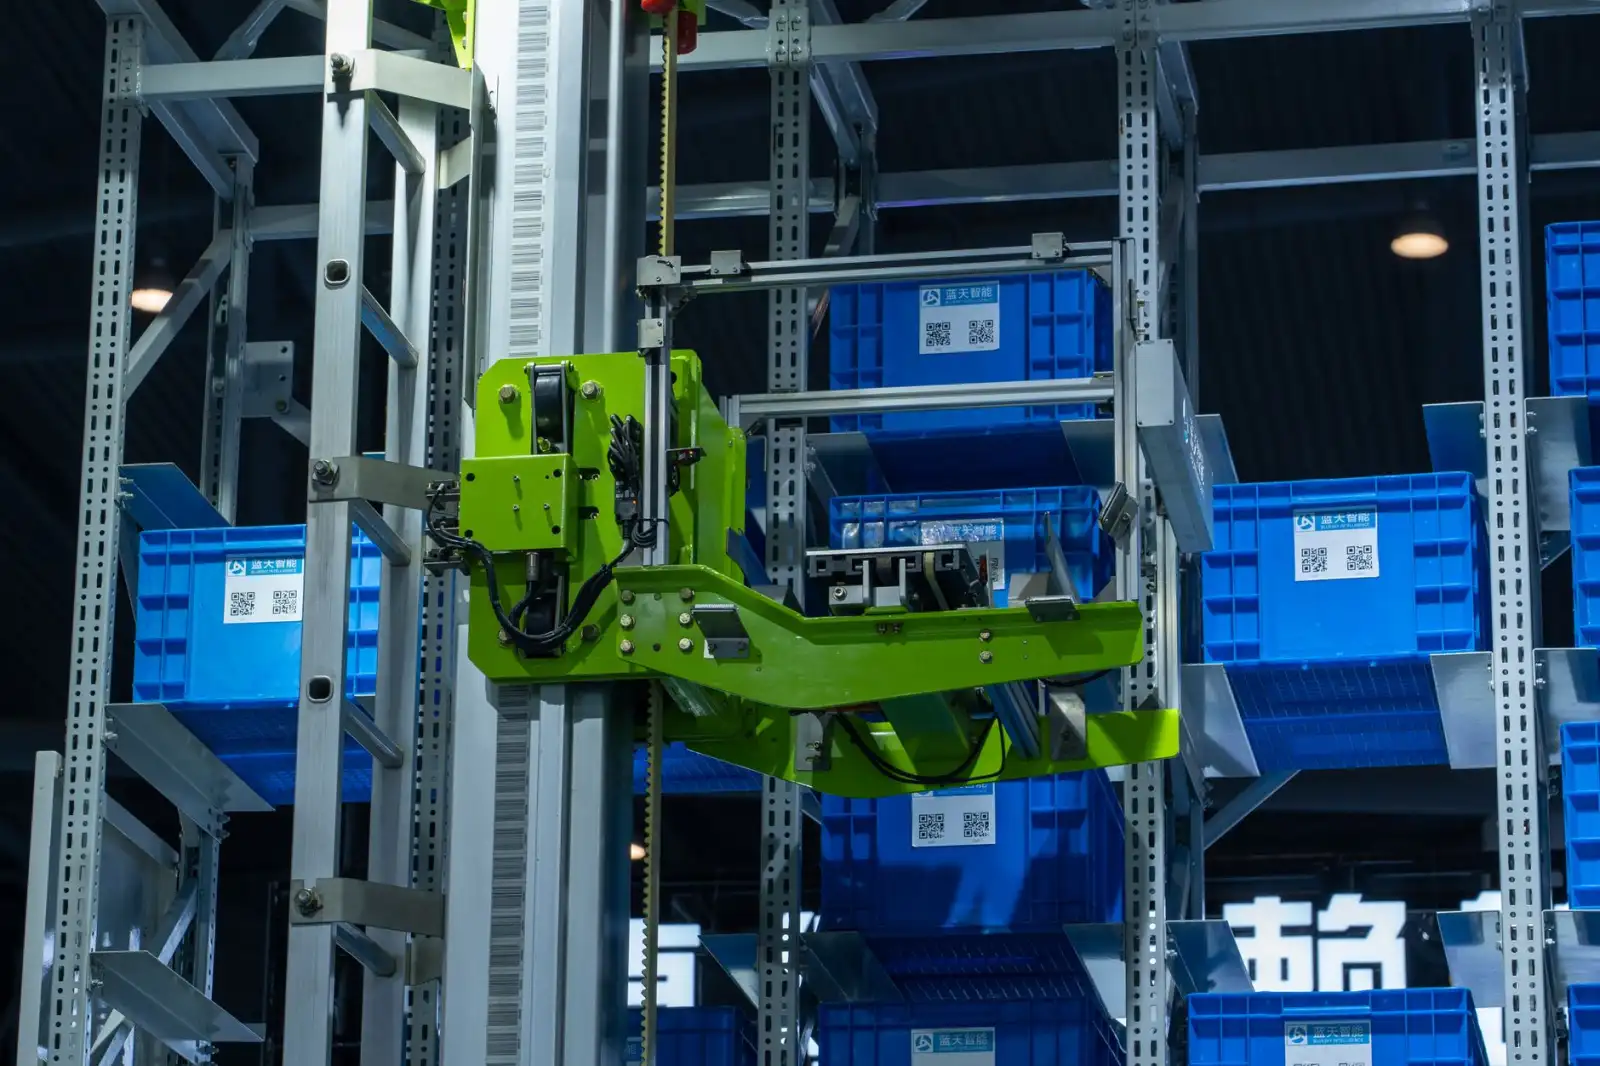
智能仓储趋势下货架制造技术升级方向解析
电商订单碎片化、制造业精益生产、冷链医药高标仓……下游行业对存取效率与精度的要求正在倒逼上游装备升级。不少仓储运营方发现,几年前还够用的横梁式货架,如今面对AGV高频接驳、穿梭车高速运行,开始暴露出公差累积、定位精度不足的问题。货架不再是"焊起来能放货"的钢构件,而是智能仓储系统的机械基准。这对货架制造提出了哪些新要求?
从"承重件"到"精度件"的角色转变
传统货架设计以静载强度为核心,立柱、横梁的截面选型围绕承载能力展开。而在自动化立体库(AS/RS)场景中,货架的立柱垂直度、牛腿间距公差、横梁标高一致性,直接决定堆垛机与穿梭车的取放成功率。行业里普遍参考的EN 15620标准将货架安装公差划分为不同等级,高精度等级下立柱垂直度偏差需控制在H/1000以内,牛腿标高偏差仅±2mm——这已经接近精密钣金件的制造水准。
换句话说,仓储设备的竞争力正从材料成本转向制造精度与一致性。
技术升级的三个落点
其一,型材轧制与冲孔的精度控制。立柱冲孔的位置度直接影响横梁挂接后的层高一致性。头部厂商已普遍采用伺服送料+数控冲孔线,孔距累积误差控制在±0.5mm/10m以内,并在线配置激光测距抽检。冷弯型钢的回弹补偿模型也在迭代,减少因板厚波动带来的截面尺寸漂移。
其二,焊接变形与表面处理的协同管理。自动化立体库货架多为螺栓连接,但地脚、斜撑、抱焊梁等部位仍需焊接。焊接热输入引起的立柱弯曲不容忽视,采用工装刚性固定配合分段退焊工艺,可将焊后矫正量压到最低。表面处理环节,静电粉末涂层的膜厚均匀性影响插接配合间隙,膜厚公差建议控制在±15μm。
其三,数字化预拼装与出厂预验收。把公差问题留在工厂而不是项目现场,是当前仓储方案交付的主流做法。通过BIM建模+三维扫描比对,对典型货架单元进行预拼装验证,提前发现接口干涉。
- 建立关键尺寸的SPC过程控制图,跟踪立柱孔距、牛腿标高的过程能力指数;
- 对每个项目批次抽取货架单元做预拼装,记录对角线偏差与层高数据;
- 现场安装采用全站仪配合激光扫平仪,按标准等级逐列校验垂直度。
面向智能物流的设备协同前景
货架制造的精益化,本质上是为物流设备的运行创造稳定的机械接口。随着四向穿梭车、料箱机器人密度提升,货架与设备的接口标准有望进一步统一,模块化、可扩展的货架系统将更受青睐。家瑜仓储设备(上海)有限公司在货架制造环节持续投入数控产线与预拼装验证能力,力求让每一套仓储方案在智能化升级中留足精度余量。